|
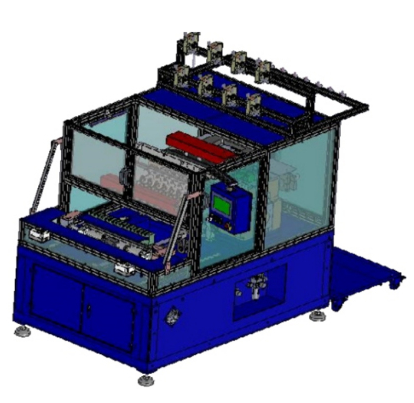
伺服分块绕线机核心优势:高动态响应、精准定位、智能适配伺服分块绕线机之所以能成为精密绕组加工的核心设备,源于其高动态响应、精准定位、智能适配三大核心优势。这三大特性相互协同,不仅突破了传统绕线工艺的效率瓶颈,更解决了复杂绕组的加工难题,为绕组生产的高精度、高效率、高适应性提供了全面保障。 高动态响应是提升绕线效率的关键。设备采用高性能伺服电机(如松下 A6、西门子 V90 系列)与高速运动控制器,可实现 0-3000r/min 转速的 1 秒内切换,加速时间较传统设备缩短 60%。在分块绕制过程中,这种快速响应能力使绕线轴能在不同工位间瞬间启停,单块线圈的绕制时间从 8 秒压缩至 3 秒。针对多线段绕组(如电机定子的多相线圈),设备可通过动态轨迹规划,在绕制完一段线圈后立即切换至下一段,避免空行程浪费,整体生产效率提升 40%。某新能源电机厂的实践显示,配备高动态响应系统的设备,单日定子绕组产能达 1200 件,较普通设备提升 50%。
精准定位为绕组质量提供核心保障,其精度控制能力直接决定线圈的性能一致性。设备通过光栅尺(分辨率 1μm)与多轴同步控制技术,实现绕线轴与导线导向机构的微米级联动,定位误差控制在 ±0.005mm 以内。在扁线电机绕组加工中,这种精度可确保扁线在铁芯槽内的排列偏差不超过 0.01mm,槽满率稳定在 70% 以上,较传统设备提升 25%。针对细漆包线(0.05-0.2mm)绕制,设备的张力控制系统(响应时间≤1ms)能实时补偿线轴直径变化导致的张力波动,张力精度达 ±1cN,断线率从 3‰降至 0.1‰。某精密仪器厂生产微型电机绕组时,凭借精准的定位控制,线圈匝间距离偏差控制在 5μm 以内,电感值一致性提升至 ±1%。 智能适配拓展了设备的应用边界,使其能应对多样化的绕组加工需求。设备内置参数数据库,存储 500 + 种常见绕组的工艺参数(线径、匝数、张力等),换型时只需调用对应程序,无需重新调试,换型时间从 2 小时缩短至 10 分钟。针对异形绕组(如扇形、椭圆形铁芯),设备支持 CAD 图纸直接导入,自动生成绕线轨迹,省去人工编程的繁琐。智能检测系统则通过高清视觉识别(2000 万像素相机)实时监测导线排列状态,发现偏移超过 0.01mm 时自动微调,使绕组合格率提升至 99.5%。在多品种小批量生产中,某变压器厂通过智能适配功能,实现了从圆形线圈到异形线圈的无缝切换,设备利用率从 60% 提升至 90%。 三大优势的协同作用,让伺服分块绕线机在复杂绕组加工中展现出强大性能:高动态响应提升效率,精准定位保障质量,智能适配拓展场景。这种 “效率 + 质量 + 适应性” 的三维优势,不仅降低了绕组生产的工艺难度,更推动了电机、变压器等产品向高效化、小型化、定制化方向发展。在新能源汽车、工业自动化等领域对精密绕组需求激增的背景下,这些核心优势将持续为设备赋能,成为绕组制造技术升级的核心驱动力。 |