|
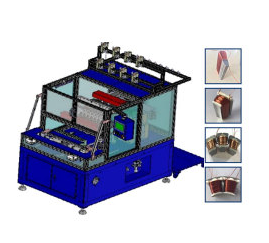
伺服分块绕线机技术解析:伺服驱动原理、分块绕线逻辑与精准排线控制机制在电机制造领域,线圈绕制的精度与效率直接决定电机的性能与产能,传统绕线设备因驱动精度低、绕线逻辑单一,难以满足新能源电机、精密特种电机对复杂线圈的绕制需求。伺服分块绕线机凭借 “伺服驱动 - 分块绕线 - 精准排线” 的三位一体技术体系,实现绕线过程的高精度控制与高效生产,成为高端电机制造的核心设备。深入拆解其技术原理,对理解电机制造工艺升级与设备选型具有重要意义。 一、伺服驱动原理:多轴协同与闭环控制,奠定高精度绕线基础 伺服分块绕线机的伺服驱动系统以 “多轴同步控制” 与 “实时位置反馈” 为核心,通过伺服电机与控制系统的协同,实现绕线速度、张力、角度的精准调节,解决传统步进驱动 “丢步、精度漂移” 的痛点。该系统通常包含绕线主轴伺服、排线轴伺服、分块旋转伺服三大核心轴系,各轴系由独立伺服电机驱动,并通过 EtherCAT、Profinet 等工业总线实现毫秒级数据交互,确保多轴动作同步性(同步误差≤0.1ms)。 从控制逻辑来看,伺服驱动采用 “位置 - 速度 - 扭矩” 三环闭环控制:位置环通过编码器(如 23 位绝对值编码器)实时采集电机转子位置,将实际位置与目标位置的偏差反馈至控制器,控制器调整输出信号,使电机精准定位(定位精度可达 ±0.001°);速度环通过脉冲频率监测电机转速,避免绕线过程中因负载变化导致转速波动(如线圈直径增大时,主轴伺服自动降低转速,维持绕线线速度稳定);扭矩环则控制电机输出扭矩,配合张力控制系统实现绕线张力的恒定(张力控制精度≤±5%)。例如在新能源汽车驱动电机线圈绕制中,主轴伺服需带动定子旋转,排线轴伺服同步实现漆包线轴向移动,分块旋转伺服则控制分块模具开合,三轴协同完成 “旋转 - 排线 - 分块定位” 的连贯动作,若某一轴出现偏差,伺服系统可在 10ms 内完成修正,确保绕线精度。 二、分块绕线逻辑:模块化设计与分步绕制,适配复杂线圈结构 分块绕线逻辑是伺服分块绕线机区别于传统整体绕线机的核心技术,其通过 “定子分块 - 分步绕制 - 模块拼接” 的工艺思路,解决大型、异形电机定子线圈绕制难题(如定子直径超 1m 的风电电机、槽口狭窄的扁线电机)。传统整体绕线机需将漆包线直接绕制在整体定子槽内,受槽口空间限制,绕线难度大、效率低,且易导致漆包线绝缘层磨损;而分块绕线逻辑先将定子拆分为若干独立分块(如 6 分块、12 分块),在分块模具上完成单块线圈绕制,再将绕制好的分块拼接成完整定子,大幅降低绕线难度。 从具体流程来看,分块绕线逻辑包含 “分块定位 - 线圈绕制 - 分块脱模 - 拼接组装” 四大步骤:首先,分块旋转伺服驱动分块模具旋转至绕线工位,定位销精准锁定模具(定位重复精度≤±0.01mm);随后,主轴伺服带动模具旋转,排线轴伺服按预设轨迹(如螺旋线、往复线轨迹)排线,完成单分块线圈绕制(绕线匝数误差≤±1 匝);绕制完成后,分块模具通过伺服控制开合,实现线圈无损脱模;最后,通过工装夹具将各分块拼接成完整定子,拼接同轴度≤0.02mm。这种逻辑的优势在于:一是适配复杂槽型(如扁线电机的矩形槽),分块模具可定制化设计,避免漆包线在槽内挤压变形;二是提升绕线效率,多组分块模具可并行绕制(如 6 分块定子可同时在 6 个工位绕制,产能提升 6 倍);三是降低设备吨位,传统整体绕线机需大吨位机架固定定子,分块绕线机仅需小型模具,设备占地面积减少 50%。
三、精准排线控制机制:轨迹规划与动态补偿,实现线圈紧密排列 精准排线控制机制是确保线圈绕制密度均匀、避免漆包线交叉叠压的关键,其通过 “轨迹预规划 - 动态偏差补偿 - 绝缘纸同步铺设” 技术,实现漆包线在分块模具槽内的紧密排列(排线间距误差≤±0.01mm)。传统绕线机排线多采用固定轨迹模式,无法适应绕线过程中线圈直径变化、模具公差等因素,易出现排线松散、叠压问题;而伺服分块绕线机的精准排线控制基于 “离线编程 + 在线补偿” 相结合的方式,大幅提升排线精度。 在轨迹规划层面,控制系统通过 CAD 图纸导入分块模具三维模型,自动生成排线轨迹(如等距排线、渐变间距排线),并根据漆包线直径(如 0.5mm、2mm 扁线)调整排线步距,确保相邻漆包线无间隙、无叠压。例如绕制扁线线圈时,排线轨迹需与扁线截面匹配,避免扁线旋转导致的排列紊乱,控制系统通过排线轴伺服的微角度调整(每步调整 0.01°),实现扁线精准贴合槽壁。在动态补偿层面,系统通过视觉传感器实时监测排线位置,若发现实际排线与目标轨迹存在偏差(如因模具磨损导致的轨迹偏移),控制器立即计算补偿量,调整排线轴伺服位置,补偿响应时间≤20ms。此外,精准排线控制还集成绝缘纸同步铺设功能,排线轴伺服与绝缘纸送料伺服协同,在绕线过程中同步将绝缘纸铺设于槽内,避免后续人工铺设导致的效率低下与精度误差,绝缘纸铺设位置精度≤±0.05mm。 综上,伺服分块绕线机的技术优势源于伺服驱动的高精度控制、分块绕线的灵活适配、精准排线的均匀排列,三者协同实现复杂电机线圈的高效、高精度绕制。随着电机向 “高功率密度、小型化、扁线化” 发展,伺服分块绕线机还将通过 AI 轨迹优化(如基于机器学习的排线轨迹自调整)、数字孪生仿真(如绕线过程虚拟调试)等技术升级,进一步提升设备性能,为高端电机制造提供更强技术支撑。 |