|
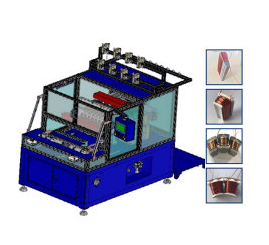
伺服分块绕线机的高效绕制能力、张力控制优势及产能提升效果在电机制造向 “高功率密度、高自动化” 转型的背景下,线圈绕制环节的效率与品质成为制约产能的关键瓶颈。伺服分块绕线机凭借 “高效绕制 - 精准控张 - 产能优化” 的综合性能,突破传统绕线设备的技术局限,既能实现复杂线圈的高速绕制,又能保障绕线过程中漆包线的张力稳定,最终显著提升电机生产产能,成为新能源汽车电机、风电电机等高端电机制造的核心装备。深入分析其性能优势与实际应用效果,对电机企业提升生产效率、降低成本具有重要意义。 一、高效绕制能力:多轴协同与模块化绕制,突破传统绕线效率瓶颈 伺服分块绕线机的高效绕制能力源于 “多轴同步驱动” 与 “分块并行绕制” 的技术设计,大幅缩短线圈绕制周期,尤其适配大型、多槽电机定子的绕制需求。传统整体绕线机因受定子整体结构限制,绕线时漆包线需穿过狭窄的定子槽口,绕线速度受限(通常≤10m/s),且每绕制完一个线圈需重新定位,时间损耗大;而伺服分块绕线机通过分块设计,将定子拆分为独立模块(如 6 分块、12 分块),各模块可在不同工位并行绕制,同时依托多轴伺服协同(绕线主轴、排线轴、分块旋转轴),实现绕线速度与定位效率的双重提升。 从技术参数来看,伺服分块绕线机的绕线线速度可达 20-30m/s,是传统设备的 2-3 倍;定位精度达 ±0.01mm,定位时间缩短至 0.5s 以内,大幅减少工位切换耗时。在新能源汽车驱动电机(定子槽数 48 槽、分块数 12 块)绕制中,传统整体绕线机完成一个定子绕制需 40 分钟,而伺服分块绕线机通过 12 个工位并行绕制分块,再拼接成完整定子,总耗时仅 10 分钟,绕制效率提升 300%。此外,该设备还支持 “连续绕制模式”,针对多极电机线圈,可通过伺服系统精准控制绕线匝数(误差≤±1 匝)与跨距,无需中途停机调整,进一步提升连续生产效率,某电机企业采用该模式后,连续生产时的设备利用率从 70% 提升至 90%。
二、张力控制优势:闭环控张与动态补偿,保障线圈绕制品质 漆包线张力的稳定性直接影响电机线圈的绝缘性能与使用寿命 —— 张力过大易导致漆包线拉伸变形、绝缘层破损,张力过小则会造成线圈排列松散、占空比低。伺服分块绕线机通过 “闭环张力控制 + 动态补偿” 技术,实现绕线全程张力恒定,解决传统设备 “张力漂移、调节滞后” 的问题,其张力控制精度可达 ±5%,远优于传统设备的 ±15%。 从控制原理来看,张力控制系统由张力传感器、伺服张力器与控制器组成:张力传感器实时采集漆包线张力数据(采样频率达 1000Hz),将数据传输至控制器;控制器对比实际张力与目标张力(根据漆包线直径、材质预设,如 0.5mm 铜线预设张力为 5N),通过 PID 算法调整伺服张力器的输出扭矩,实现张力实时调节。在绕制过程中,若出现漆包线直径波动、绕线速度变化等情况,系统可在 20ms 内完成动态补偿 —— 例如当线圈直径增大导致张力上升时,伺服张力器立即减小输出扭矩,将张力拉回目标值;当排线位置切换导致张力骤降时,张力器则增大扭矩,避免张力不足。这种精准控张能力在扁线电机绕制中尤为关键,扁线漆包线(如 2mm×5mm 矩形线)对张力敏感,张力波动易导致扁线变形,伺服分块绕线机的动态补偿功能可将扁线绕制的张力波动控制在 ±3% 以内,线圈占空比从传统设备的 75% 提升至 90%,电机功率密度相应提升 15%。 三、产能提升效果:多规格兼容与自动化集成,实现规模化生产 伺服分块绕线机的产能提升效果不仅体现在单机效率上,更通过 “多规格兼容” 与 “自动化集成”,适配电机多样化生产需求,减少换型时间与人工干预,实现规模化、柔性化生产,其综合产能提升可达 50%-200%,具体体现在三个方面: 一是多规格兼容减少换型时间。传统绕线机针对不同规格电机(如不同定子直径、槽数)需更换整套模具与工装,换型时间长达 2-4 小时;而伺服分块绕线机通过伺服系统参数化调整(如修改绕线轨迹、分块数量、张力参数),配合快速换模机构(换模时间≤30 分钟),可实现从微型电机(定子直径 50mm)到大型风电电机(定子直径 3m)的快速切换,某电机企业生产多规格新能源电机时,换型时间从 2 小时缩短至 20 分钟,设备有效生产时间增加 15%。 二是自动化集成减少人工干预。伺服分块绕线机可与上料机器人、定子输送线、检测设备组成自动化生产线,实现 “分块上料 - 绕线 - 脱模 - 拼接 - 检测” 全流程无人化操作,人工需求减少 80%。例如在某自动化生产线上,机器人将分块模具送至绕线工位,绕线完成后自动转运至拼接工位,视觉检测设备同步检测线圈匝数与张力,全程无需人工参与,生产线节拍从传统人工线的 60 秒 / 件缩短至 30 秒 / 件,日产能从 100 台提升至 200 台。 三是不良率降低间接提升产能。传统绕线机因绕制精度低、张力不稳定,线圈不良率高达 5%-8%;而伺服分块绕线机的不良率可控制在 1% 以下,减少因不良品返工导致的产能浪费。某电机企业数据显示,采用伺服分块绕线机后,线圈不良率从 7% 降至 0.8%,年减少返工成本 50 万元,同时释放因返工占用的设备与人力,间接提升产能 10%。 综上,伺服分块绕线机通过高效绕制能力提升单机效率,依托精准张力控制保障产品品质,借助多规格兼容与自动化集成实现规模化生产,三者协同推动电机制造产能与品质的双重升级。随着电机行业对效率与精度的要求不断提升,伺服分块绕线机还将通过 AI 参数优化、数字孪生仿真等技术进一步提升性能,为电机制造业的高质量发展提供更强支撑。 |