|
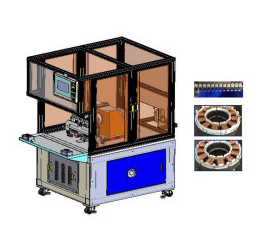
直条定子绕线机技术解析:直条定位原理、线圈绕制逻辑与高精度排线控制机制在微型电机、家电电机(如风扇电机、洗衣机电机)制造领域,直条定子因结构紧凑、适配小型化电机需求,成为核心部件之一。传统绕线设备面对直条定子 “长条形、多槽位、高精度” 的绕制需求时,常出现定位偏差大、线圈排列紊乱等问题。直条定子绕线机通过 “精准定位 - 有序绕制 - 均匀排线” 的一体化技术体系,突破直条定子绕制瓶颈,为小型电机高效、高品质生产提供核心设备支撑。深入拆解其技术原理,对理解小型电机制造工艺升级与设备选型具有重要意义。 一、直条定位原理:多维度夹紧与实时校准,奠定精准绕线基础 直条定子的长条形结构(通常长度 10-50mm、宽度 5-15mm)与密集槽位(槽数 8-36 槽),对定位精度提出严苛要求 —— 定位偏差超 0.05mm 即可能导致线圈绕制偏移、槽内填充不均。直条定子绕线机通过 “机械夹紧 + 视觉定位 + 实时校准” 的多维度定位方案,将定位精度控制在 ±0.02mm 以内,解决传统定位 “易松动、难校准” 的痛点。 从定位流程来看,首先通过机械夹紧机构实现初步固定:直条定子被送入定位工装后,两侧气动夹爪(采用弹性橡胶材质,避免损伤定子表面)从水平方向夹紧,底部支撑块从垂直方向顶紧,形成 “三点固定” 结构,确保定子在绕线过程中无位移;夹紧力可通过压力传感器调节(通常设定为 5-10N),避免夹紧力过大导致定子变形。随后,视觉定位系统进行精准校准:工业相机(分辨率 1200 万像素)拍摄定子槽口图像,通过图像算法识别槽口中心位置,与预设坐标对比,计算定位偏差;若偏差超 0.02mm,伺服驱动机构立即微调定位工装(X/Y 轴微调精度 0.001mm),直至偏差符合要求。绕线过程中,实时校准机制持续工作:视觉系统每 100ms 拍摄一次图像,监测定子是否因振动出现偏移,若发现偏移,立即触发伺服补偿,确保绕线全程定位精准。例如在洗衣机电机直条定子(长度 30mm、槽数 24 槽)绕制中,该定位方案可将槽口定位偏差控制在 0.015mm 以内,线圈入槽准确率达 99.9%。 二、线圈绕制逻辑:分段绕制与顺序规划,适配直条定子多槽结构 直条定子的槽位沿长度方向均匀分布,传统 “整体绕制” 逻辑易出现线圈跨槽误差、端部缠绕混乱等问题。直条定子绕线机采用 “分段绕制 + 顺序规划” 的逻辑,按槽位顺序逐段完成线圈绕制,确保每槽线圈匝数准确、排布整齐,适配直条定子多槽、狭长的结构特点。 具体绕制逻辑包含 “槽位排序 - 匝数分配 - 端部处理” 三大环节:首先,根据电机设计需求,控制系统预设槽位绕制顺序(如从左至右依次绕制 1-24 槽,或采用 “跳槽绕制” 避免线圈交叉),并存储每槽线圈匝数(误差≤±1 匝);绕制时,主轴伺服电机带动绕线轴旋转,按预设匝数完成当前槽线圈绕制,随后排线伺服电机带动绕线嘴移动至下一槽位,重复绕制动作。针对直条定子 “端部空间小” 的特点,绕线逻辑中特别加入端部缠绕优化:绕线嘴采用 “L 型” 设计(头部直径 2mm),可深入定子端部狭窄空间,线圈端部缠绕半径控制在 3-5mm,避免端部线圈堆积;同时,绕制速度在端部区域自动降低(从 15m/s 降至 8m/s),确保端部线圈排列紧密。在微型风扇电机直条定子(长度 15mm、槽数 12 槽)绕制中,该逻辑可实现每槽匝数偏差≤0.5 匝,端部线圈平整度误差≤0.1mm,远优于传统绕制效果。
三、高精度排线控制机制:轨迹优化与张力协同,实现线圈均匀排列 直条定子槽口窄(通常宽度 1-2mm)、深度浅(2-3mm),线圈排线需精准控制 “轴向步距” 与 “径向张力”,否则易出现线圈叠压、绝缘层磨损等问题。直条定子绕线机通过 “轨迹预规划 + 张力动态协同” 的排线控制机制,将排线精度提升至 0.005mm,实现线圈在槽内 “紧密无间隙、整齐无叠压” 的效果。 在轨迹规划层面,基于直条定子槽型参数(槽宽、槽深),控制系统自动生成排线轨迹:对于圆线(直径 0.1-0.5mm),排线步距 = 线径 ×1.02(预留微小间隙,避免绝缘层摩擦);对于扁线(厚度 0.2-0.8mm、宽度 1-2mm),排线步距与扁线宽度一致,且轨迹与槽壁保持平行,避免扁线旋转导致的排列紊乱。轨迹生成后,通过 “离线仿真” 功能模拟排线过程,提前排查轨迹冲突(如端部排线与相邻槽线圈干涉),确保实际绕线无问题。 在张力协同层面,张力控制系统与排线动作实时联动:绕线过程中,张力传感器(采样频率 500Hz)实时采集漆包线张力数据,当排线从一个槽位移动至下一个槽位时,张力易出现短暂波动(如排线距离变化导致张力骤升),控制系统立即调整伺服张力器输出扭矩(响应时间≤15ms),将张力波动控制在 ±3% 以内。例如绕制 0.3mm 圆线时,预设张力为 0.15N,排线移动过程中张力波动可控制在 0.145-0.155N 之间,线圈在槽内排列紧密,填充率达 85% 以上。此外,排线控制还集成 “断线预警” 功能:当张力突然降至 0(断线)或骤升至预设值 2 倍(卡线)时,设备立即停机并报警,避免断线导致的线圈报废,降低生产成本。 综上,直条定子绕线机的技术优势源于直条定位的精准性、线圈绕制的有序性、排线控制的均匀性,三者协同实现直条定子线圈的高效、高品质绕制。随着微型电机向 “更小体积、更高功率” 发展,直条定子绕线机还将通过视觉定位升级(如 3D 视觉识别)、排线轨迹 AI 优化等技术,进一步提升性能,为小型电机制造工艺升级提供更强支撑。 |