|
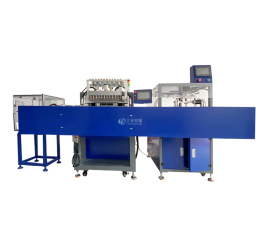
12 工位绕线机 + 焊锡机,多工位协同作业,电子元件生产效率翻倍在电子元件制造领域,绕线与焊锡是电感、变压器、继电器等核心元件的关键生产环节,传统单工位或少工位设备常因 “工序割裂、等待时间长” 导致生产效率低下 —— 单工位绕线机完成 1 个元件绕线后需停机转移至焊锡设备,中间等待时间占比超 30%;多设备分散作业还易因工序衔接误差增加不良品率。而 12 工位绕线机与焊锡机的协同组合,通过 “多工位并行作业 + 工序无缝衔接” 的创新模式,打破传统生产瓶颈,实现电子元件生产效率翻倍,成为电子制造企业扩产增效的核心装备。 12 工位绕线机与焊锡机的协同优势,首先体现在 “多工位并行作业” 对生产节奏的重构,将传统 “串联式” 生产转化为 “并联式” 高效流程。12 工位绕线机采用环形工位布局,每个工位独立完成绕线、排线、剪线等工序,通过伺服电机精准控制绕线速度与圈数,工位切换时间短至 0.5 秒;与之配套的焊锡机同样设计多组焊锡工位,可同步接收绕线完成的元件,进行引脚焊锡、焊点检测等操作。在电感生产中,传统单工位设备每小时可生产 80-100 个电感,而 12 工位绕线机与焊锡机协同作业时,绕线机每小时可完成 1200-1500 个元件绕线,焊锡机同步处理对应数量元件,整体产能提升至每小时 1000-1200 个,效率较传统设备提升 10 倍以上,远超 “翻倍” 预期。
这种协同模式还通过 “工序无缝衔接” 减少中间流转损耗,进一步放大效率优势。传统生产中,绕线完成的元件需人工或传送带转移至焊锡设备,不仅耗时(单次转移需 2-3 分钟),还可能因碰撞、摩擦导致元件变形或引脚损伤,不良品率约 5%。12 工位绕线机与焊锡机通过自动化接驳装置实现 “工位对工位” 直接转运,绕线完成的元件由机械臂精准抓取,在 10 秒内转移至焊锡工位,且转运过程中元件固定在专用治具内,无接触损伤风险。某电子元件厂商数据显示,采用协同设备后,中间流转时间从传统的 3 分钟缩短至 10 秒,不良品率从 5% 降至 0.8%,每年减少因流转损耗导致的成本损失超 200 万元。 12 工位绕线机的 “多工位差异化作业” 能力,还可适配不同规格元件生产,在效率提升的同时保障柔性制造需求。该设备的 12 个工位可通过程序独立设置绕线参数(如圈数、线径、排线密度),既能同时生产同一规格元件,也能分批次生产不同型号产品。在变压器生产中,企业常需切换生产 5-8 种不同规格的变压器线圈,传统设备需停机调整参数,每次切换耗时 30 分钟以上;而 12 工位绕线机可通过预设程序,让不同工位分别执行不同规格的绕线任务,切换时无需停机,仅需在系统中调用参数即可,切换时间缩短至 5 分钟以内。某变压器厂商采用该设备后,多规格产品的换产效率提升 80%,设备利用率从传统的 60% 提升至 90%,有效应对了电子元件 “多品种、小批量” 的市场需求。 焊锡机的 “多工位同步检测” 功能,与绕线机协同形成 “生产 - 检测” 一体化流程,避免后续返工浪费,间接提升整体效率。焊锡机的每个工位均配备视觉检测系统与温度传感器,可实时检测焊点外观(如是否存在虚焊、漏焊、锡珠)与焊锡温度,检测精度达 0.01mm,不合格品实时标记并自动剔除。传统生产中,焊锡质量需人工抽样检测(抽样率约 10%),易遗漏不良品,后续组装时发现问题需拆解返工,单次返工耗时 1-2 小时;而协同设备的实时检测功能可实现 100% 全检,不良品即时处理,无后续返工成本。某继电器生产企业反馈,采用协同设备后,因焊锡问题导致的返工率从 8% 降至 0.3%,每年节省返工工时超 5000 小时,相当于额外增加 2 条传统生产线的产能。 随着电子元件向 “小型化、高精度” 发展,以及新能源、5G 等领域对元件需求的激增,生产效率与柔性制造能力成为企业核心竞争力。12 工位绕线机与焊锡机的协同组合,以多工位并行作业打破效率瓶颈,以无缝衔接减少流转损耗,以柔性适配满足多样需求,为电子元件生产提供了高效解决方案。未来,随着智能控制系统与物联网技术的融入,该协同设备还将实现 “远程监控、预测维护”,进一步降低设备故障率,持续推动电子制造产业向高效化、智能化升级。 |