|
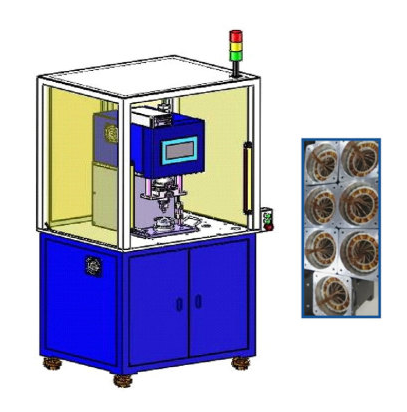
伺服压机在汽车零部件制造中的应用:冲压、装配工艺优化案例在汽车零部件制造中,冲压(如车身钣金、底盘部件成型)与装配(如发动机轴承、变速箱齿轮压装)是核心工序,对设备精度、效率、稳定性要求极高。传统液压压机、气动压机因精度不足、柔性差等问题,逐渐难以适配现代汽车制造的 “高精度、多品种” 需求。而伺服压机凭借精准控制、柔性调节的特性,在两大工艺中实现显著优化,以下结合实际案例展开分析。 一、冲压工艺:从 “粗放成型” 到 “精准控形”,提升部件合格率 汽车冲压件涵盖车身覆盖件(如车门、引擎盖)、底盘结构件(如摆臂、横梁),传统液压压机冲压时,因压力波动大、速度不可控,易出现 “回弹变形”“边缘毛刺” 等问题,尤其对高强度钢板(抗拉强度≥1500MPa)冲压,合格率常低于 90%。伺服压机通过 “多段压力 - 速度控制” 与 “实时反馈调节”,完美解决这一痛点。 案例 1:某车企车身车门内板冲压优化 该车企此前使用 2000kN 液压压机冲压车门内板(材质为高强度镀锌钢板,厚度 1.2mm),存在两大问题:一是冲压速度固定(50mm/s),钢板成型时应力分布不均,导致车门内板边缘回弹量达 0.5mm,需后续人工打磨修正,每块工件耗时 15 分钟;二是压力波动 ±5% F.S,部分工件因压力过大出现裂纹,合格率仅 88%。 引入 2000kN 伺服压机后,通过以下优化实现工艺升级: 多段速度编程:设置 “快速下行(300mm/s,缩短空程时间)→慢速成型(30mm/s,确保钢板均匀受力)→保压定型(5mm/s,消除内应力)” 三段速度曲线,钢板回弹量从 0.5mm 降至 0.1mm,无需人工修正; 压力闭环控制:实时采集冲压压力数据,若压力超过设定值(±1% F.S),立即调节伺服电机输出,压力波动控制在 ±1% F.S 以内,裂纹率降至 0.5% 以下; 数据追溯:记录每块工件的冲压压力、位移曲线,若出现不良品,可通过历史数据排查工艺参数偏差,快速调整。 优化后,车门内板冲压合格率提升至 99.2%,单块工件生产时间从 40 分钟缩短至 25 分钟,日均产能提升 40%。 案例 2:底盘摆臂精密冲压 底盘摆臂是承重关键部件,冲压时需确保孔位精度(±0.05mm)。传统液压压机冲压时,因位移精度 ±0.02mm,孔位偏差超标的工件占比 5%。改用 1500kN 伺服压机后,位移精度提升至 ±0.005mm,孔位偏差率降至 0.3%,同时通过 “冲压 - 冲孔一体化” 编程,省去后续冲孔工序,每块摆臂生产效率提升 30%。 二、装配工艺:从 “经验压装” 到 “数据化装配”,保障核心部件可靠性 汽车核心部件装配(如发动机轴承、变速箱齿轮、传动轴花键)对 “压力 - 位移匹配度” 要求严苛,传统液压压机依赖操作人员经验设定压力,易出现 “压装过盈(导致部件变形)” 或 “压装不足(导致松动异响)” 问题,严重影响汽车行驶安全。伺服压机通过 “压力 - 位移曲线监控” 与 “精准定位”,实现装配过程数据化、可控化。 案例 1:发动机主轴轴承压装优化 某发动机厂此前用 500kN 液压压机压装主轴轴承(轴承与轴套配合间隙 0.005-0.01mm),采用 “固定压力(300kN)+ 人工观察位移” 模式,存在两大风险:一是压力固定,若轴承尺寸存在微小偏差(如轴套直径偏大 0.002mm),易导致压装压力超标至 400kN,轴承滚道变形,引发发动机异响;二是无数据记录,出现不良品后无法追溯原因,年均因轴承压装不良导致的发动机返工损失达 120 万元。 引入 500kN 伺服压机后,通过以下措施实现装配升级: 压力 - 位移曲线监控:预设 “合格曲线范围”(如压装位移 10mm 时,压力需在 280-320kN),压装过程中实时对比实际曲线与合格曲线,若超出范围立即停机,避免不良品流入下工序; 精准位移控制:压装至目标位移(10mm)时,伺服压机立即停止,位移误差控制在 ±0.001mm,确保轴承与轴套配合间隙达标; 自动补偿功能:若检测到轴承尺寸偏差(如直径偏小 0.001mm),系统自动调整压装压力(如从 300kN 降至 290kN),避免压力不足导致松动。 优化后,发动机主轴轴承压装不良率从 3% 降至 0.1%,年均返工损失减少 115 万元,同时每台发动机装配时间从 80 分钟缩短至 65 分钟,产能提升 23%。 案例 2:变速箱齿轮啮合压装 变速箱齿轮啮合间隙需控制在 0.1-0.15mm,传统液压压机压装时,因无法精准控制啮合深度,间隙超差率达 4%。改用 800kN 伺服压机后,通过 “位移分段控制”(先压装至啮合深度 8mm,检测压力是否在 150-180kN,再压装至 10mm 目标深度),啮合间隙超差率降至 0.2%,变速箱换挡平顺性显著提升,客户投诉率下降 60%。
三、伺服压机在汽车零部件制造中的核心价值总结 精度升级:压力精度 ±0.5%-±1% F.S、位移精度 ±0.001mm-±0.005mm,解决传统设备 “成型差、装配不准” 问题,部件合格率提升 10%-15%; 效率提升:多段工艺编程省去后续修正、返工工序,单部件生产时间缩短 20%-40%,同时支持多品种快速换产(换产时间从 1-2 小时缩短至 5-10 分钟); 质量追溯:压力、位移数据实时存储,实现 “每件可查、每步可控”,符合汽车行业 IATF16949 质量体系要求; 成本降低:减少不良品返工损失、人工修正成本,长期使用下,能耗比液压压机低 30%-40%,年均运维成本节省 2-5 万元。 随着汽车向轻量化、电动化升级,高强度材料(如热成型钢、铝合金)与精密部件(如电机转子、电池包结构件)的应用日益广泛,伺服压机凭借 “高精度、高柔性、数据化” 的优势,将成为汽车零部件制造工艺升级的核心设备,助力车企提升产品质量、降低生产成本,在市场竞争中占据优势。 |