|
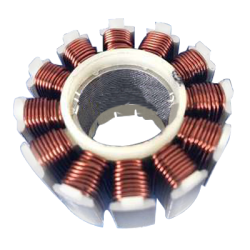
无刷电机定子线圈绕制的工艺流程时间:2026-01-21 无刷电机定子线圈的绕制是电机制造的核心环节,其工艺流程直接影响电机的性能与可靠性。以下从设备选型、绕线方式、关键步骤及质量控制四个方面,系统解析无刷定子绕线的工艺流程。 一、设备选型与适配 根据定子结构差异,绕线设备分为飞叉式外绕机与针式内绕机两类: 飞叉式外绕机:适用于槽口向外的定子(如航模电机、平衡车电机),通过飞叉高速旋转带动漆包线绕制,绕线速度可达2000-5000RPM,生产效率高。 针式内绕机:针对槽口向内的定子(如电动工具、水泵电机),采用伺服电机驱动针杆上下运动,配合模具水平移动实现精密排线,可绕制线径0.1-1.5mm的漆包线。 设备配置需满足高精度要求:伺服电机、张力控制器、导针等核心部件需选用品牌产品,确保绕线张力稳定(误差≤0.1N)、排线精度(误差≤0.05mm)。
二、绕线方式选择 无刷电机定子绕线主要分为集中绕组与分布式绕组两种模式: 集中绕组:每个线圈单独绕制在一个定子齿上,结构简单,适合高扭矩、低转速场景(如无人机起降电机)。 分布式绕组:线圈跨多个定子齿(如9槽6极电机中,线圈跨3个槽),磁场分布均匀,适用于高转速、低噪音应用(如高速风扇)。 三、关键工艺步骤 定子固定与模具调试:将定子安装于绕线机工装,调整模具、护板、导针位置,确保定位精度≤0.02mm,避免绕线过程中跳线、断线。 参数设置:输入线圈匝数、跨距、绕线速度(通常500-1500RPM)等参数,启动设备进行试绕,检测首件产品的电阻值(误差≤5%)、绝缘性能(耐压≥1000V)。 自动绕线与排线:设备按预设程序完成绕线、排线、转位动作,多层绕制时需控制层间绝缘(如插入聚酯薄膜),防止匝间短路。 线头处理:绕制完成后,用扎带或胶水固定线头,包裹绝缘纸,浸漆加固(真空浸漆工艺可提升线圈机械强度20%以上)。 四、质量控制要点 相位对称性:三相绕组间隔需严格保持120°电气角度,避免磁场畸变导致电机振动。 盐雾测试:绕制后的定子需通过48小时盐雾试验,确保绝缘层耐腐蚀性符合标准。 动态平衡校正:高速电机定子需进行动平衡检测(平衡等级G1.0),减少运转时的离心力波动。 通过优化设备配置、工艺参数与质控流程,无刷电机定子绕线的良品率可提升至99.5%以上,为电机高效、稳定运行提供保障。 |